Stock Code: 831045
Industrial Automation & Intelligence Solutions
SUMMERY: L'automatisation du soudage circonférentiel sur un tuyau de grand diamètre exige bien plus que la simple fixation d'une torche de soudage sur un chariot motorisé. Le système doit suivre la circonférence du tuyau avec précision, maintenir...
L’automatisation du soudage circonférentiel sur un tuyau de grand diamètre exige bien plus que la simple fixation d’une torche de soudage sur un chariot motorisé. Le système doit suivre la circonférence du tuyau avec précision, maintenir une vitesse de déplacement stable, contrôler la formation du cordon de soudure et s’adapter à la géométrie du joint et à la procédure de soudage.
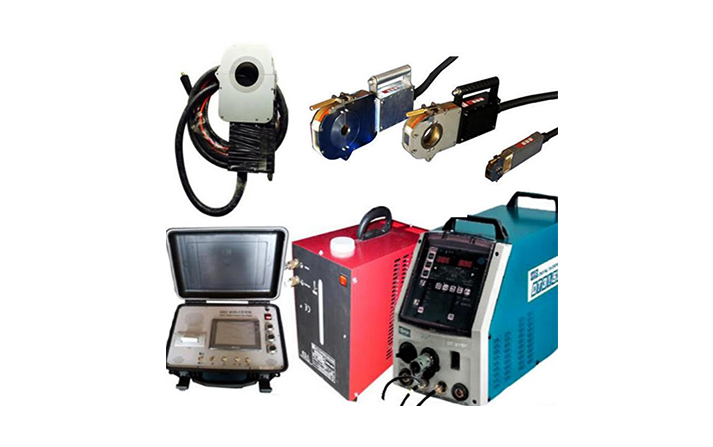
Pour les ateliers de fabrication de tuyaux, les entreprises de construction de pipelines et les fabricants de récipients sous pression, les principales options comprennent les têtes de soudage orbitales, les chariots de soudage sur rails et les tracteurs de soudage magnétique. Une soudeuse orbitale Magnatech, par exemple, peut convenir au soudage mécanisé multipasse de tuyaux, tandis qu’un tracteur de soudage magnétique peut constituer une alternative pratique pour les pièces en acier et les applications sur site.
La solution optimale dépend du diamètre du tuyau, de son épaisseur, du matériau, du procédé de soudage et de la stabilité du tuyau pendant le soudage. La prise en compte de ces facteurs aide les fabricants à sélectionner l’équipement adapté pour un soudage circonférentiel fiable des tuyaux de grand diamètre.
1. Pourquoi automatiser les soudures circonférentielles sur les tuyaux de grand diamètre ?
Une soudure circonférentielle, également appelée soudure à la circonférence, assemble deux sections de tuyau sur leur circonférence. Contrairement à une soudure droite courte, la position de soudage change continuellement, la torche se déplaçant autour du tuyau.
Difficultés courantes en production
Dans les ateliers de fabrication, plusieurs problèmes peuvent affecter la productivité et la régularité des soudures :
Variations de la position de soudage : La gravité influence différemment le bain de fusion selon l’emplacement sur le tuyau.
Longues trajectoires de soudage : Les tuyaux de grand diamètre nécessitent des joints circonférentiels plus longs.
Nécessité de plusieurs passes : Les tuyaux à paroi épaisse peuvent nécessiter des passes de fond, de remplissage et de finition.
Fatigue de l’opérateur : Le soudage répété autour de joints importants exige une concentration soutenue.
Vitesse de déplacement irrégulière : Les variations de déplacement de la torche peuvent affecter la forme du cordon et l’apport de chaleur.
C’est là que l’automatisation du soudage circonférentiel prend toute son importance. Le déplacement mécanisé permet à l’opérateur de contrôler plus précisément les mouvements et les paramètres de soudage sélectionnés, et ce, pour des joints répétés.
Cependant, l’automatisation ne dispense pas d’une préparation correcte des chanfreins, d’un contrôle précis de l’écart à la racine, du pointage et du contrôle qualité. Ces éléments demeurent essentiels pour obtenir la qualité de soudure requise.
2. Choisir l’équipement adapté au soudage circonférentiel de tuyaux de grand diamètre
Tous les systèmes de soudage automatique ne fonctionnent pas de la même manière. Trois catégories d’équipements méritent d’être prises en compte.
Option 1 : Soudeuse orbitale Magnatech
Une soudeuse orbitale Magnatech peut convenir aux applications nécessitant un mouvement de torche contrôlé et un soudage mécanisé des tuyaux.
Pour les tuyaux de grand diamètre et les applications à parois épaisses, la Magnatech Pipeliner II 609 est conçue pour le soudage GMAW/FCAW multipasse. Ses spécifications techniques couvrent des diamètres de tuyaux à partir d’environ 168 mm (6,625 pouces) et plus, avec des anneaux de guidage interchangeables et l’équipement Flx-Track en option pour le soudage sur surfaces planes et courbes. Le système comprend des fonctions telles que l’alimentation en fil, le mouvement de la torche et l’oscillation électronique. Source : Spécifications de la Magnatech Pipeliner II
Une soudeuse orbitale Magnatech doit donc être évaluée en fonction de l’application réelle et non uniquement en fonction de la marque.
Avant de choisir un système, vérifiez le procédé de soudage, la préparation du joint, le diamètre du tuyau, l’épaisseur de paroi, le nombre de passes et la cadence de production requise.
Option 2 : Chariot de soudage circonférentiel sur rail
Un chariot de soudage circonférentiel se déplace le long d’un rail ou d’un anneau de guidage installé autour du tuyau.
Le rail définit la trajectoire, tandis que le chariot déplace la torche de soudage autour du joint. Selon sa conception, le système peut offrir une vitesse de déplacement, un positionnement de la torche et une oscillation réglables.
Cette approche est utile lorsque :
Le tuyau reste immobile.
Une trajectoire circonférentielle définie est requise.
Les joints répétés ont des dimensions similaires.
L’équipement doit pouvoir traiter des tuyaux de grand diamètre.
Le rail peut être installé solidement autour de la pièce à souder.
Pour certaines applications sur des tuyaux de grand diamètre, un anneau dédié ou un rail flexible est plus pratique que la rotation d’un ensemble de tuyaux lourd.
Option 3 : Tracteur de soudage magnétique
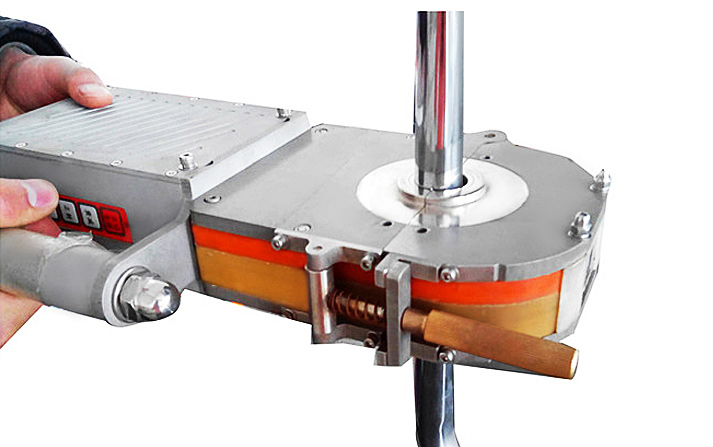
Un tracteur de soudage magnétique se déplace sur une surface ferromagnétique appropriée à l’aide de roues magnétiques ou d’un autre système de fixation magnétique.
Selon sa conception, il peut se déplacer directement sur une pièce en acier ou fonctionner sur un rail magnétique. Cette distinction est importante : un tracteur magnétique sans rail et un chariot monté sur un rail magnétique flexible ne constituent pas la même configuration.
Un tracteur de soudage magnétique peut s’avérer intéressant pour les grandes structures en acier, la fabrication de réservoirs et certaines applications de soudage de tuyauterie où un positionnement rapide est essentiel.
Pour le soudage circonférentiel, vérifiez que le chariot conserve une traction stable et suit la trajectoire requise autour du tuyau. L’adhérence magnétique seule ne garantit pas un suivi précis de la torche.
3. Configuration d’une machine de soudage circonférentiel automatisée
Une configuration fiable commence avant même l’amorçage de l’arc de soudage.
Étape 1 : Préparation du joint de tuyauterie
Vérifiez le diamètre, l’épaisseur de paroi, le matériau, l’angle de chanfrein, l’écartement à la racine et l’alignement du tuyau. Les points de soudure doivent maintenir le joint en position sans obstruer le parcours de soudage.
Pour les tuyaux à paroi épaisse, la procédure de soudage doit définir la passe de fond, puis les passes de remplissage et de finition.
Étape 2 : Installation et alignement du système de déplacement
Pour un chariot de soudage circonférentiel à guidage sur rails, installez l’anneau de guidage ou le rail flexible autour du tuyau et vérifiez l’alignement avec le joint.
Pour un tracteur de soudage magnétique, inspectez la surface de contact et assurez-vous que le système magnétique exerce une force de maintien suffisante tout au long du parcours.
Le chariot ne doit pas dévier de la rainure de soudage lors de son déplacement circonférentiel.
Étape 3 : Définir les paramètres de soudage
Selon le procédé et l’équipement, la configuration peut inclure :
Courant et tension de soudage
Vitesse de déplacement
Vitesse d’alimentation du fil
Largeur et fréquence d’oscillation
Temps de maintien
Angle et position de la torche
Exigences de température entre passes
Une soudeuse orbitale Magnatech dotée de fonctions de mouvement programmables peut aider à contrôler certaines variables lors du soudage multipasse mécanisé. Les fonctions exactes dépendent du modèle et de la configuration.
Étape 4 : Effectuer un essai de soudage
Avant la production, tester la configuration sur un joint représentatif ou une pièce d’essai appropriée.
Inspecter l’aspect du cordon, la fusion, la pénétration, les transitions de démarrage et d’arrêt, ainsi que toute variation liée à la position. Ajuster la procédure si nécessaire, puis vérifier les résultats par rapport aux exigences de soudage applicables.
4. Comment améliorer la qualité du soudage circonférentiel
Une bonne automatisation du soudage circonférentiel repose sur l’ensemble du système de soudage, et pas seulement sur le déplacement du chariot.
Maintenir une vitesse de déplacement constante
Une vitesse excessive peut réduire le dépôt ou affecter la fusion, tandis qu’une vitesse insuffisante peut augmenter l’apport de chaleur et la taille du cordon. Le réglage optimal dépend du matériau, du procédé, de la géométrie du joint et de la procédure de soudage.
Contrôler l’oscillation sur les joints à parois épaisses
L’oscillation peut faciliter la répartition du métal d’apport sur une gorge plus large. Cependant, la largeur, la fréquence et le temps d’oscillation doivent être adaptés aux dimensions du joint et au procédé.
Planifier les points de départ et d’arrêt
Le point de départ et d’arrêt de la soudure mérite une attention particulière. Un recouvrement insuffisant ou une procédure de redémarrage inappropriée peuvent créer des défauts locaux, même si le reste de la circonférence semble uniforme.
Inspecter au-delà du cordon visible
L’inspection visuelle est utile, mais elle ne permet pas de confirmer toutes les caractéristiques internes de la soudure. Selon le projet, l’inspection peut inclure des essais non destructifs appropriés et des exigences de qualification des procédures.
L’objectif est d’obtenir une qualité de soudure reproductible et vérifiable, et non pas simplement une vitesse de déplacement plus élevée.
5. Quel système convient à votre application de soudage de tuyauterie ?
Utilisez le tableau comparatif suivant comme guide de sélection initial.
Équipement requis pour l’évaluation :
Tuyaux de grand diamètre et à paroi épaisse, soudage multipasse GMAW/FCAW : Magnatech Pipeliner II ou système mécanisé équivalent
Tuyaux fixes nécessitant un déplacement contrôlé sur la circonférence : chariot de soudage circonférentiel sur rails
Surfaces en acier adaptées où un repositionnement rapide est essentiel : tracteur de soudage magnétique
Assemblages répétitifs avec trajectoire définie : système de soudage sur rails
Tuyaux de diamètres différents ou surfaces courbes : système avec anneaux de guidage compatibles ou rails flexibles
Exigences de qualité strictes : procédure de soudage qualifiée, automatisation adaptée et plan d’inspection
Il s’agit de points de départ, et non de règles universelles. Une soudeuse orbitale Magnatech et un tracteur de soudage magnétique peuvent répondre à des besoins de production différents, et certains systèmes sur rails peuvent également utiliser un système de soudage magnétique.
Pour les équipes d’achat, comparez l’ensemble de la solution : source d’alimentation de soudage, torche, mécanisme de déplacement, fonctions de contrôle, temps d’installation, consommables, formation et assistance après-vente.
6. Informations à préciser avant de demander un devis
Pour obtenir un devis pertinent pour le soudage circonférentiel de tubes de grand diamètre, veuillez fournir les informations suivantes :
Diamètre extérieur minimal et maximal du tube
Plage d’épaisseur de paroi
Matériau et nuance du tube
Dimensions du dessin du joint ou de la gorge
Procédé de soudage et nombre de passes
Quantité de production requise
Conditions d’utilisation en atelier ou sur site
Alimentation électrique disponible
Fonctions de déplacement et d’oscillation requises
Exigences en matière d’inspection et de qualité des soudures
Ces informations permettent aux fournisseurs de recommander un chariot de soudage circonférentiel adapté, un tracteur de soudage magnétique ou un système orbital mécanisé, en fonction des conditions de production.
Conclusion
L’automatisation des soudures circonférentielles sur les tubes de grand diamètre permet d’améliorer la régularité des déplacements, de réduire les mouvements manuels répétitifs et de faciliter le contrôle de la production en plusieurs passes. Le système approprié dépend du tube, du joint, du procédé de soudage et de l’environnement de travail.
Une soudeuse orbitale Magnatech peut être une option intéressante pour le soudage mécanisé de tubes en plusieurs passes. Un chariot de soudage circonférentiel guidé par chenilles permet de suivre une trajectoire définie autour d’un tube stationnaire, tandis qu’un tracteur de soudage magnétique peut convenir aux applications où le déplacement direct sur de l’acier ferromagnétique est envisageable.
La décision la plus fiable repose sur l’adéquation de l’équipement à une procédure de soudage qualifiée et la validation de la configuration sur un joint représentatif.
Questions fréquentes
1. Qu’est-ce qu’une soudure circonférentielle sur un tube de grand diamètre ?
Une soudure circonférentielle, communément appelée soudure périmétrique, assemble deux sections de tube sur leur circonférence. Les joints de grand diamètre peuvent nécessiter un déplacement mécanisé et plusieurs passes de soudage.
2. Une soudeuse orbitale Magnatech est-elle adaptée aux tubes de grand diamètre ?
Certains modèles sont conçus pour les applications sur canalisations de grand diamètre. Le Magnatech Pipeliner II 609 est spécifié pour les diamètres de canalisation d’environ 168 mm (6,625 pouces) et plus, et est destiné au soudage GMAW/FCAW multipasse. Veuillez vérifier la configuration exacte en fonction de votre application.
3. Un tracteur de soudage magnétique peut-il effectuer un soudage circonférentiel ?
Oui, si son système de déplacement est conçu pour le trajet requis et si la pièce à souder présente une adhérence magnétique suffisante. La courbure de la canalisation, l’état de surface, la traction et le suivi de la torche doivent être vérifiés avant la production.
4. Quelle est la différence entre un chariot de soudage circonférentiel et un tracteur de soudage magnétique ?
Un chariot de soudage circonférentiel est un équipement conçu pour se déplacer autour d’un joint circonférentiel. Un tracteur de soudage magnétique est un chariot qui utilise une fixation magnétique pour adhérer à une surface appropriée. Certains systèmes peuvent combiner les deux caractéristiques.
5. Quel procédé de soudage convient au soudage circonférentiel de canalisations à paroi épaisse ?
Les procédés GMAW et FCAW sont couramment utilisés pour le soudage mécanisé multipasse de tubes à paroi épaisse, tandis que le procédé GTAW peut être privilégié pour des exigences spécifiques liées à la passe de fond ou au matériau. Le choix du procédé dépend du matériau, de la conception du joint, de la procédure de soudage et des spécifications du projet.
6. Comment les fabricants peuvent-ils réduire les défauts de soudure circonférentiels ?
Il est essentiel de maintenir une préparation de joint homogène, de contrôler la vitesse d’avance et les paramètres de soudage, de planifier les transitions de démarrage et d’arrêt, de gérer les conditions entre passes et de réaliser les inspections requises par le projet. L’automatisation contribue à améliorer la répétabilité, mais ne peut pas compenser tous les problèmes de préparation ou de procédure.
 ÉTIQUETER:
Nous apprécions votre message!
Veuillez remplir les champs ci-dessous, nous personnaliserons la solution selon vos besoins.