Stock Code: 831045
Industrial Automation & Intelligence Solutions
SUMMERY: Je me souviens d'être resté dans un atelier de chaudières en Ohio il y a quelques années, à observer trois soudeurs différents travailler sur le même faisceau tubulaire. Chacun avait sa propre technique. L'un réalisait un arc court et ra...
Je me souviens d’être resté dans un atelier de chaudières en Ohio il y a quelques années, à observer trois soudeurs différents travailler sur le même faisceau tubulaire. Chacun avait sa propre technique. L’un réalisait un arc court et rapide. Un autre maintenait un arc plus long et prenait son temps. Le troisième avait un rythme intermédiaire. Tous trois étaient certifiés. Tous trois avaient réussi leurs tests de qualification. Mais lorsque nous avons examiné leurs soudures, les résultats étaient très variables.
C’est le problème auquel les fabricants de chaudières sont confrontés quotidiennement. On peut avoir la meilleure procédure de soudage de tubes de chaudière sur le papier. Mais si chaque opérateur l’interprète différemment, on n’a pas de standardisation ; c’est la loterie.
Le coût caché de la variabilité des opérateurs
Entrez dans n’importe quel atelier de fabrication de chaudières qui soude encore les tubes manuellement. Vous constaterez le même phénomène. L’équipe du matin produit de belles soudures. L’équipe de l’après-midi, une fois la fatigue installée, produit un résultat différent. Le soudeur expérimenté maîtrise chaque joint. Le soudeur débutant peine à obtenir une certaine régularité.
Le soudage manuel des chaudières est intrinsèquement variable. La longueur de l’arc dérive. La vitesse de déplacement fluctue. L’angle de la torche varie. Le bain de fusion se comporte différemment selon sa position autour du tube. Même un même soudeur, le même jour, obtiendra des résultats différents entre le tube 1 et le tube 100.
Il ne s’agit pas d’une critique des soudeurs, mais simplement d’une question de physique. L’être humain n’est pas une machine. Nous nous fatiguons. Nous perdons notre concentration. Nos mains ne sont pas parfaitement stables. Et dans le soudage des chaudières, où l’on trouve couramment des milliers de joints par faisceau, cette variabilité s’accumule rapidement.
Un atelier avec lequel nous avons collaboré constatait des taux de rebut supérieurs à 10 % pour sa procédure de soudage des tubes de chaudière. Les soudeurs étaient certifiés. La procédure était qualifiée. Mais l’écart entre la procédure qualifiée et la réalité du terrain était considérable.
La Fondation ASME pour la normalisation
Avant d’aborder la question de la normalisation, il est nécessaire de définir ce que signifie la normalisation dans la fabrication des chaudières.
La section IX de l’ASME établit les critères de base pour la qualification des procédures de soudage et des performances des soudeurs [0†L40-L45]. La procédure de soudage des tubes de chaudière doit être qualifiée conformément aux exigences de la section IX de l’ASME [0†L7-L8]. Cela implique la réalisation de maquettes de soudage, leur sectionnement et l’examen d’échantillons par macro-attaque chimique afin de vérifier la pénétration et l’absence de défauts.
Mais le problème est le suivant : qualifier une procédure est une chose. La reproduire de manière constante par des centaines d’opérateurs et sur des milliers de joints en est une autre.
La section IX de l’ASME couvre la qualification des soudeurs et des opérateurs de soudage, ainsi que les procédures de soudage employées [0†L40-L45]. Les règles existent. Le cadre est établi. Le défi réside dans leur mise en œuvre.
Pourquoi le soudage manuel ne permet pas d’obtenir une constance optimale
L’écart entre une procédure de soudage de tubes de chaudière qualifiée et les résultats de production réels se résume à un seul mot : variabilité.
Le soudage manuel des chaudières introduit de la variabilité à chaque étape. La longueur de l’arc du soudeur varie lorsqu’il se déplace autour du tube. Sa vitesse de déplacement varie en fonction de la fatigue. L’angle de sa torche change. La couverture de gaz de protection est perturbée lors de ses repositionnements.
Des recherches ont démontré que, dans les tubes de chaudières industrielles, les porosités gazeuses dues à une pénétration incomplète ou à un bain de fusion instable constituent les principaux défauts de soudure. Il ne s’agit pas simplement de problèmes de qualité : ils créent des concentrations de contraintes qui, sous l’effet des cycles thermiques, se transforment en fissures.
En soudage de chaudières, une seule soudure défectueuse peut éroder les tubes adjacents, provoquer des défaillances en cascade et immobiliser une centrale pendant des semaines. Les enjeux sont trop importants pour laisser la régularité au hasard.
Comment le soudage orbital change la donne
C’est là qu’intervient le soudage orbital pour tubes de chaudières.
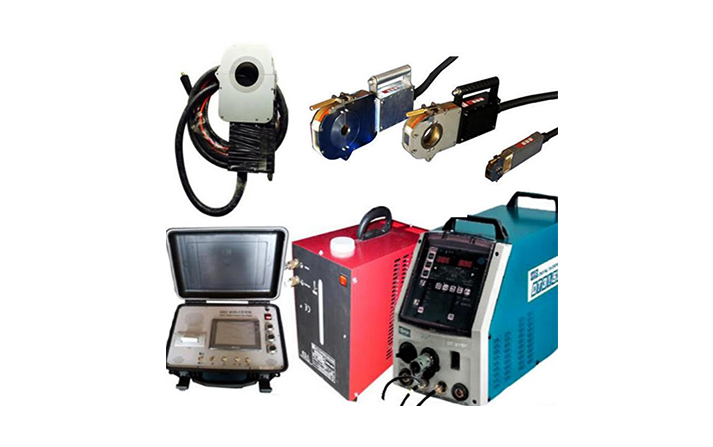
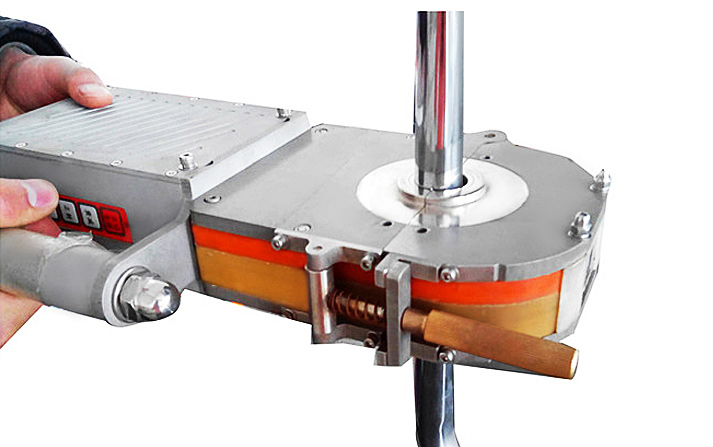
Le soudage orbital consiste à faire tourner mécaniquement l’arc électrique à 360° autour d’un tube fixe. La tête de soudage se centre sur le diamètre intérieur du tube grâce à des mandrins extensibles. La longueur de l’arc est contrôlée électroniquement. La vitesse de déplacement est régulée par un système d’engrenages de précision. Le courant est pulsé selon un cycle spécifique défini pour le matériau et l’épaisseur de paroi.
Le résultat ? Chaque soudure est identique à la précédente. La procédure de soudage des tubes de chaudières, validée sur une maquette, est exécutée exactement de la même manière sur le tube 1 et le tube 500. Aucun risque de fatigue. Aucune dérive. Aucune interprétation.
L’équipement de soudage orbital garantit la répétition fiable des séquences de soudage approuvées, réduisant ainsi au minimum les travaux de réparation fastidieux [1†L15-L17]. Le procédé de soudage TIG orbital est très stable et fiable ; le taux de défauts de soudure est inférieur à 1 % [1†L13-L14].
Une fois la procédure de soudage optimale établie, le cycle de soudage peut être répété autant de fois que nécessaire, sans déviation, et les défauts de soudure sont pratiquement inexistants [1†L21-L23]. Il ne s’agit pas seulement d’une amélioration de la qualité, mais d’une véritable avancée en matière de standardisation.
Le rôle de l’automatisation dans la standardisation
Le soudage orbital des tubes de chaudière s’inscrit dans une tendance plus large vers l’automatisation du soudage des tubes de chaudière. Le principe est simple : pour obtenir des résultats constants, il faut éliminer les variables humaines.
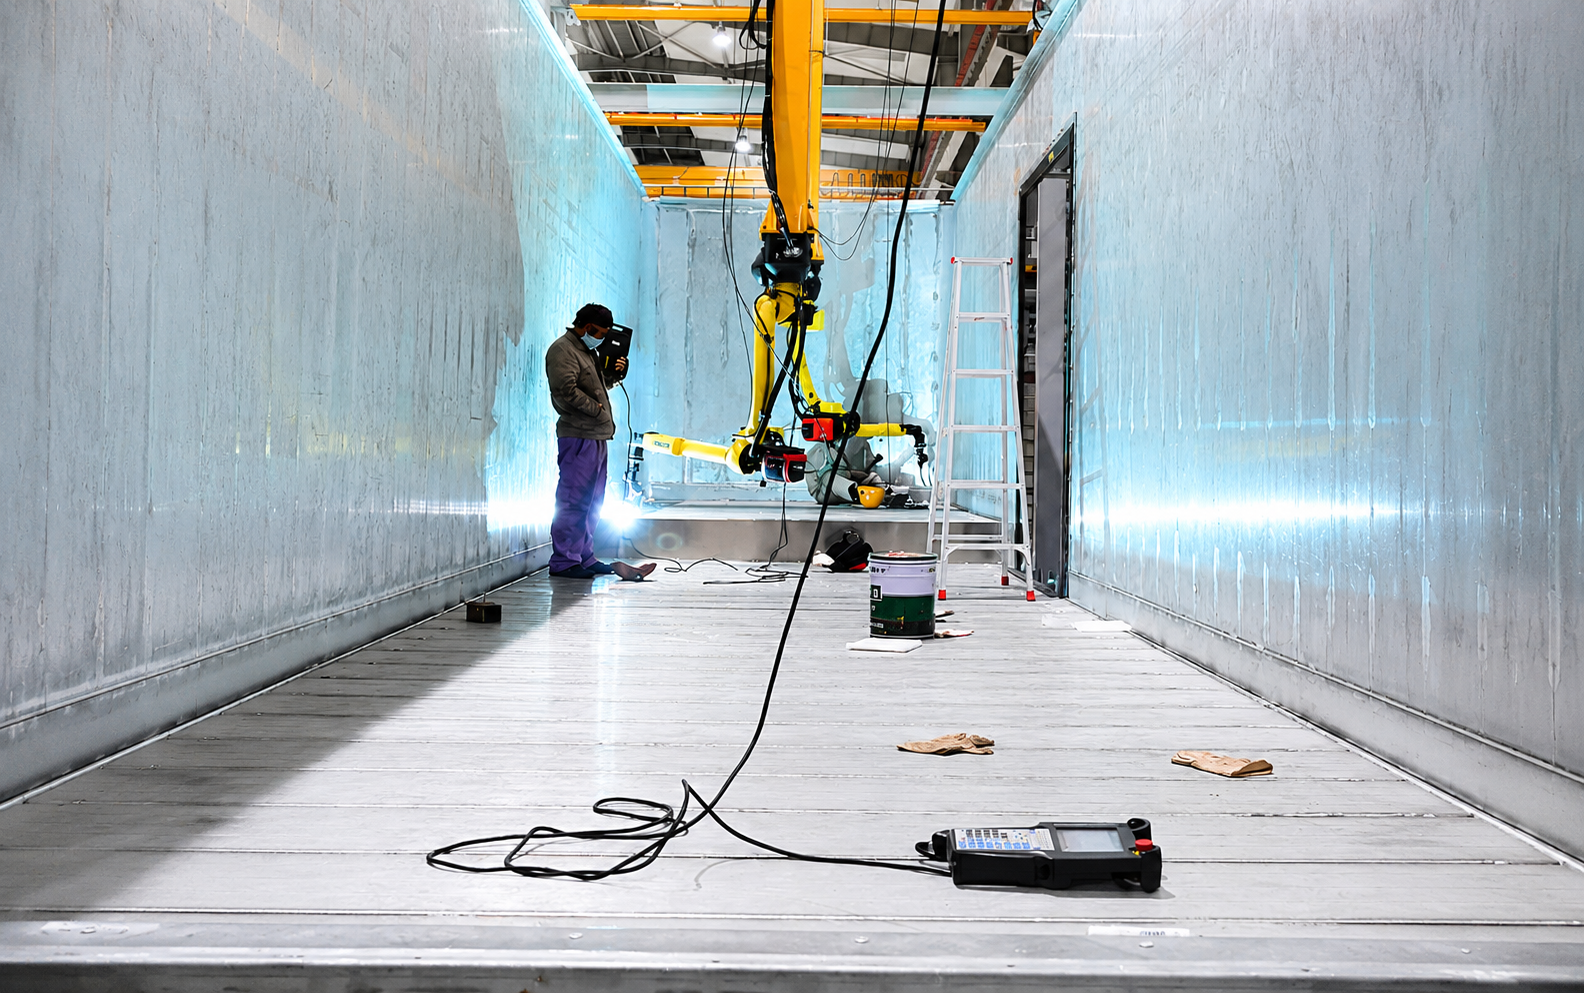
Une machine de soudage automatique de plaques tubulaires exécute la procédure de soudage des tubes de chaudière conformément au programme. L’opérateur n’a pas à interpréter la procédure : il charge simplement la tête de soudage, sélectionne le programme et lance le cycle. La machine se charge du reste.
Nous avons constaté que les fabricants de chaudières ont réduit leurs taux de rebut de plus de 10 % à moins de 2 % après l’adoption du soudage automatique des tubes de chaudière. Un seul opérateur peut gérer plusieurs têtes de soudage simultanément et inspecter les joints réalisés pendant le fonctionnement des machines. La production augmente de 40 à 60 %. De plus, l’équipement est amorti en quelques mois grâce aux économies réalisées sur les retouches.
La machine de soudage automatique de plaques tubulaires est particulièrement précieuse pour standardiser les opérations entre différents opérateurs. Lorsque trois soudeurs travaillent en trois équipes, ils utilisent tous la même machine, le même programme et les mêmes paramètres. La procédure de soudage des tubes de chaudière est exécutée de manière identique, quel que soit l’opérateur.
Élaboration d’un programme de soudage standardisé
Standardiser le soudage des tubes de chaudière entre différents opérateurs ne se résume pas à l’achat d’équipement. Il s’agit de mettre en place un système.
Étape 1 : Qualifier la procédure. Commencez par une procédure de soudage de tubes de chaudière qualifiée, conforme à la section IX de l’ASME. Réalisez des essais de soudage. Sectionnez-les. Vérifiez la pénétration et l’absence de défauts. Documentez l’ensemble des opérations.
Étape 2 : Programmez la machine. Intégrez les paramètres qualifiés dans la machine de soudage automatique de plaques tubulaires. Enregistrez la programmation. Verrouillez-la afin que les opérateurs ne puissent pas la modifier sans autorisation.
Étape 3 : Formez les opérateurs. La formation évolue de la manipulation du chalumeau à la programmation, au réglage et à la surveillance. La plupart des soudeurs certifiés s’adaptent rapidement : ils maîtrisent déjà la métallurgie et les procédures de soudage.
Étape 4 : Surveillez et documentez. Le système de soudage automatique de tubes de chaudière enregistre tous les paramètres de chaque soudure : courant, tension, vitesse de déplacement, alimentation du fil, débit de gaz. Si un joint échoue à une inspection des années plus tard, vous pouvez retrouver les paramètres exacts utilisés lors de sa réalisation.
Étape 5 : Auditez et optimisez. Analysez les données. Recherchez les tendances. Si un paramètre dérive, investiguez et corrigez-le. L’amélioration continue fait partie intégrante de la standardisation.
Impact concret
Nous concevons des systèmes de soudage automatique de plaques tubulaires. Chaque semaine, nous recevons des appels de fabricants de chaudières, exaspérés par l’irrégularité du soudage manuel. Ils ont tout essayé : différents métaux d’apport, différents préchauffages, différents soudeurs. Rien n’y fait.
Nous les invitons dans nos locaux, réalisons des essais sur leurs matériaux et leur montrons la différence. Ils constatent une fusion parfaite, une pénétration homogène et l’absence de porosité. Nous concevons ensuite un système de soudage automatique des tubes de chaudière, adapté à leurs dimensions et géométries de joints spécifiques.
En un mois, leur taux de rebut chute, leur productivité augmente et leurs soudeurs appréhendent de nouveau le soudage des faisceaux tubulaires. Un client, fabricant de grandes chaudières industrielles, a vu son taux de rebut passer de 8 % à moins de 1 % après l’adoption du soudage orbital pour ses tubes. L’équipement a été amorti en six mois.
En conclusion, la standardisation du soudage des tubes de chaudière entre différents opérateurs n’est pas une option, mais une nécessité. Les enjeux sont trop importants, les conséquences d’un échec trop graves et le coût des retouches trop élevé pour laisser la régularité au hasard.
Le soudage orbital et le soudage automatique des tubes de chaudière offrent une régularité que le soudage manuel ne peut garantir. Une machine de soudage automatique des plaques tubulaires exécute la procédure de soudage des tubes de chaudière qualifiée de manière identique sur chaque joint, quel que soit l’opérateur.
Si vous soudez encore vos tubes de chaudière manuellement, posez-vous les questions suivantes : quel est le taux de retouches que vous acceptez ? Combien de défaillances sur le terrain risquez-vous ? Quelle est votre perte de productivité ?
Les réponses vous orienteront vers la standardisation.
Questions fréquentes
Q : Pourquoi est-il si difficile de standardiser le soudage des tubes de chaudière entre différents opérateurs ?
Le soudage manuel des chaudières dépend de la technique, du niveau de fatigue et de la régularité de chaque soudeur. Même avec une procédure de soudage qualifiée, son interprétation varie d’un opérateur à l’autre. La longueur de l’arc, la vitesse de déplacement et l’angle de la torche sont autant de variables. Le soudage orbital des tubes de chaudière élimine ces variables en automatisant le processus.
Q : Comment le soudage orbital contribue-t-il à la standardisation du soudage des tubes de chaudière ?
Le soudage orbital des tubes de chaudière utilise une tête mécanisée qui maintient une longueur d’arc, une vitesse de déplacement et un apport de chaleur constants pour chaque soudure. La procédure de soudage des tubes de chaudière, validée, est programmée dans la machine et exécutée de manière identique à chaque fois. Ceci élimine les variations inter-opérateurs qui affectent le soudage manuel.
Q : Quel est le rôle d’une machine de soudage automatique de plaques tubulaires dans la normalisation ?
Une machine de soudage automatique de plaques tubulaires exécute la procédure de soudage qualifiée des tubes de chaudière exactement comme programmé. Différents opérateurs utilisent la même machine, le même programme et les mêmes paramètres. Il en résulte une qualité de soudure constante, quel que soit l’opérateur. C’est le principe fondamental de la normalisation du soudage automatique des tubes de chaudière.
Q : Le soudage orbital est-il compatible avec différents matériaux de tubes de chaudière ?
Oui. Le soudage orbital des systèmes de tubes de chaudière est compatible avec l’acier au carbone, l’acier inoxydable, les alliages chrome-molybdène, les alliages de nickel et le titane. La procédure de soudage est programmée pour chaque matériau et épaisseur de paroi. Le système contrôle l’apport de chaleur et la dilution avec des paramètres précis.
Q : Quelles sont les exigences ASME applicables aux procédures de soudage des tubes de chaudière ?
La section IX de l’ASME établit les critères de qualification des procédures de soudage et des performances des soudeurs [O†L40-L45]. La procédure de soudage des tubes de chaudière doit être qualifiée conformément aux exigences de la section IX de l’ASME [O†L7-L8]. Une machine de soudage automatique de plaques tubulaires vous aide à reproduire fidèlement la procédure qualifiée.
Q : Combien de temps faut-il pour former les opérateurs à l’utilisation d’une machine de soudage automatique de tubes de chaudière ?
En général, une semaine suffit. La formation passe de la manipulation de la torche à la programmation, au réglage et à la surveillance. La plupart des soudeurs certifiés s’adaptent rapidement, car ils maîtrisent déjà la métallurgie et la procédure de soudage. La machine de soudage automatique de plaques tubulaires facilite la standardisation, car les opérateurs n’ont plus besoin de maîtriser le contrôle manuel de la torche.
Q : Quel est le retour sur investissement du passage au soudage automatique de tubes de chaudière ?
Les économies proviennent de la réduction des retouches, de la diminution des rebuts et de l’augmentation de la productivité. Si vous soudez plus de 500 tubes par an, les économies réalisées grâce à la réduction du taux de rebuts de 10 % à moins de 2 % permettront d’amortir l’investissement dans l’équipement en 12 à 18 mois. De plus, vous pourrez soumissionner pour des projets de meilleure qualité exigeant le soudage automatique de tubes de chaudière.
 ÉTIQUETER:
Nous apprécions votre message!
Veuillez remplir les champs ci-dessous, nous personnaliserons la solution selon vos besoins.